冶金、钢铁、锻造等重工行业的液压站,长期处于高温、高粉尘、重负荷、连续作业的恶劣工况,液压系统润滑油极易被粉尘、氧化铁屑、冷却水、氧化胶质污染,导致油液粘度异常、清洁度下降、油路堵塞、液压阀卡滞、油缸磨损等故障,直接影响生产线连续作业效率,增加设备维修成本与停机损失。合理的润滑油净化方案与精准的滤油机选型,是冶金液压站降本增效、稳定运行的关键。本文结合冶金行业工况特点,全面讲解液压站润滑油净化方案与滤油机选型配置。
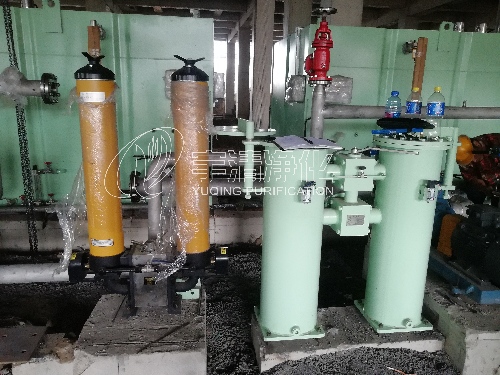
一、冶金液压站油液污染的行业特点与危害
1、固体杂质污染严重:冶金生产过程中产生大量氧化铁粉尘、氧化皮、金属磨屑,极易通过油缸伸缩、油箱呼吸、设备缝隙进入液压系统,形成持续性固体污染,加速精密液压元件磨损。
2、高温氧化污染:液压站长期重负荷运行,油温常年偏高,润滑油快速氧化变质,生成油泥、胶质、酸性物质,腐蚀管路与阀组,降低油液润滑性能。
3、微量水分侵入:车间冷却水、冷凝水极易渗入液压油箱,导致油液轻微乳化,降低油液粘度与防锈性能,引发设备锈蚀、运行卡顿。
4、污染累积速度快:冶金生产线24小时不间断运行,油液污染物持续累积,若无常态化净化设备,短短1-3个月就会出现油液报废、设备故障频发的问题。
二、冶金液压站润滑油核心净化方案
针对冶金工况的重度污染特性,行业通用最优方案为常态化在线过滤+定期深度净化双重模式,替代传统定期换油模式,大幅降低用油成本。
1、日常在线净化:配置移动式高精度滤油车,24小时旁路在线过滤,持续拦截固体杂质、轻微油泥,维持油液基础清洁度,避免污染物累积。
2、月度深度净化:利用真空滤油机定期对液压油进行脱水、脱气、除胶质处理,彻底解决微量水分、油液氧化问题,恢复油液原始性能。
3、季度工况检测:定期检测油液NAS清洁度、含水量、粘度、酸值,根据检测数据调整净化频率与设备参数,实现精细化运维。
三、冶金专用滤油机选型核心配置标准
1、高抗污过滤系统:高精度滤油机适配冶金多杂质工况,采用三级过滤结构,粗滤100μm拦截大颗粒氧化皮,中滤10-20μm过滤常规杂质,精滤3-5μm精细净化,有效防止滤芯频繁堵塞,适配重度污染油液。
2、耐高温适配设计:设备核心部件采用耐高温材质,可适配冶金车间高温环境运行,同时支持油温自适应调节,避免高温工况下设备故障。
3、大流量稳定运行:根据液压站油箱容积选型,中小型液压站适配32-50L/min流量,大型钢厂集中液压站适配100-200L/min大流量设备,保障净化效率。
4、防尘防腐机身:整机采用冷轧钢板防腐喷涂工艺,适配冶金高粉尘、潮湿工况,不易生锈积灰,降低设备故障率,延长使用寿命。
5、低耗运维设计:滤芯容污量大、更换便捷,设备故障率低,无需专人值守,适配工业连续化生产需求。
四、不同冶金场景选型适配建议
1、轧钢、锻造中小型液压站:选用移动式高精度滤油车,体积灵活、移动方便,可在线循环过滤,日常运维性价比极高。
2、大型炼铁、炼钢集中液压系统:选用大流量真空滤油机,兼顾除杂、脱水、脱气功能,适配大容量油液深度净化。
3、高粘度液压油工况:选用高粘度专用滤油机,优化油路与泵送系统,避免高粘度油液流通不畅、过滤效率低的问题。
五、运维优化小技巧
冶金液压站油液净化无需频繁换油,通过常态化过滤可延长油液使用寿命3-5倍,同时大幅降低液压阀、油缸、油泵的磨损故障率。建议每日开启在线过滤2-4小时,每月开展一次深度脱水净化,形成标准化运维流程。
宇清流体深耕冶金行业油液净化多年,针对钢厂、轧钢、锻造等不同冶金工况,定制专属滤油机设备与净化方案,有效解决液压油污染、设备磨损、停机故障等问题,助力企业降本增效。
